钢筋冷挤压套筒厂家关于冷挤压工艺的介绍
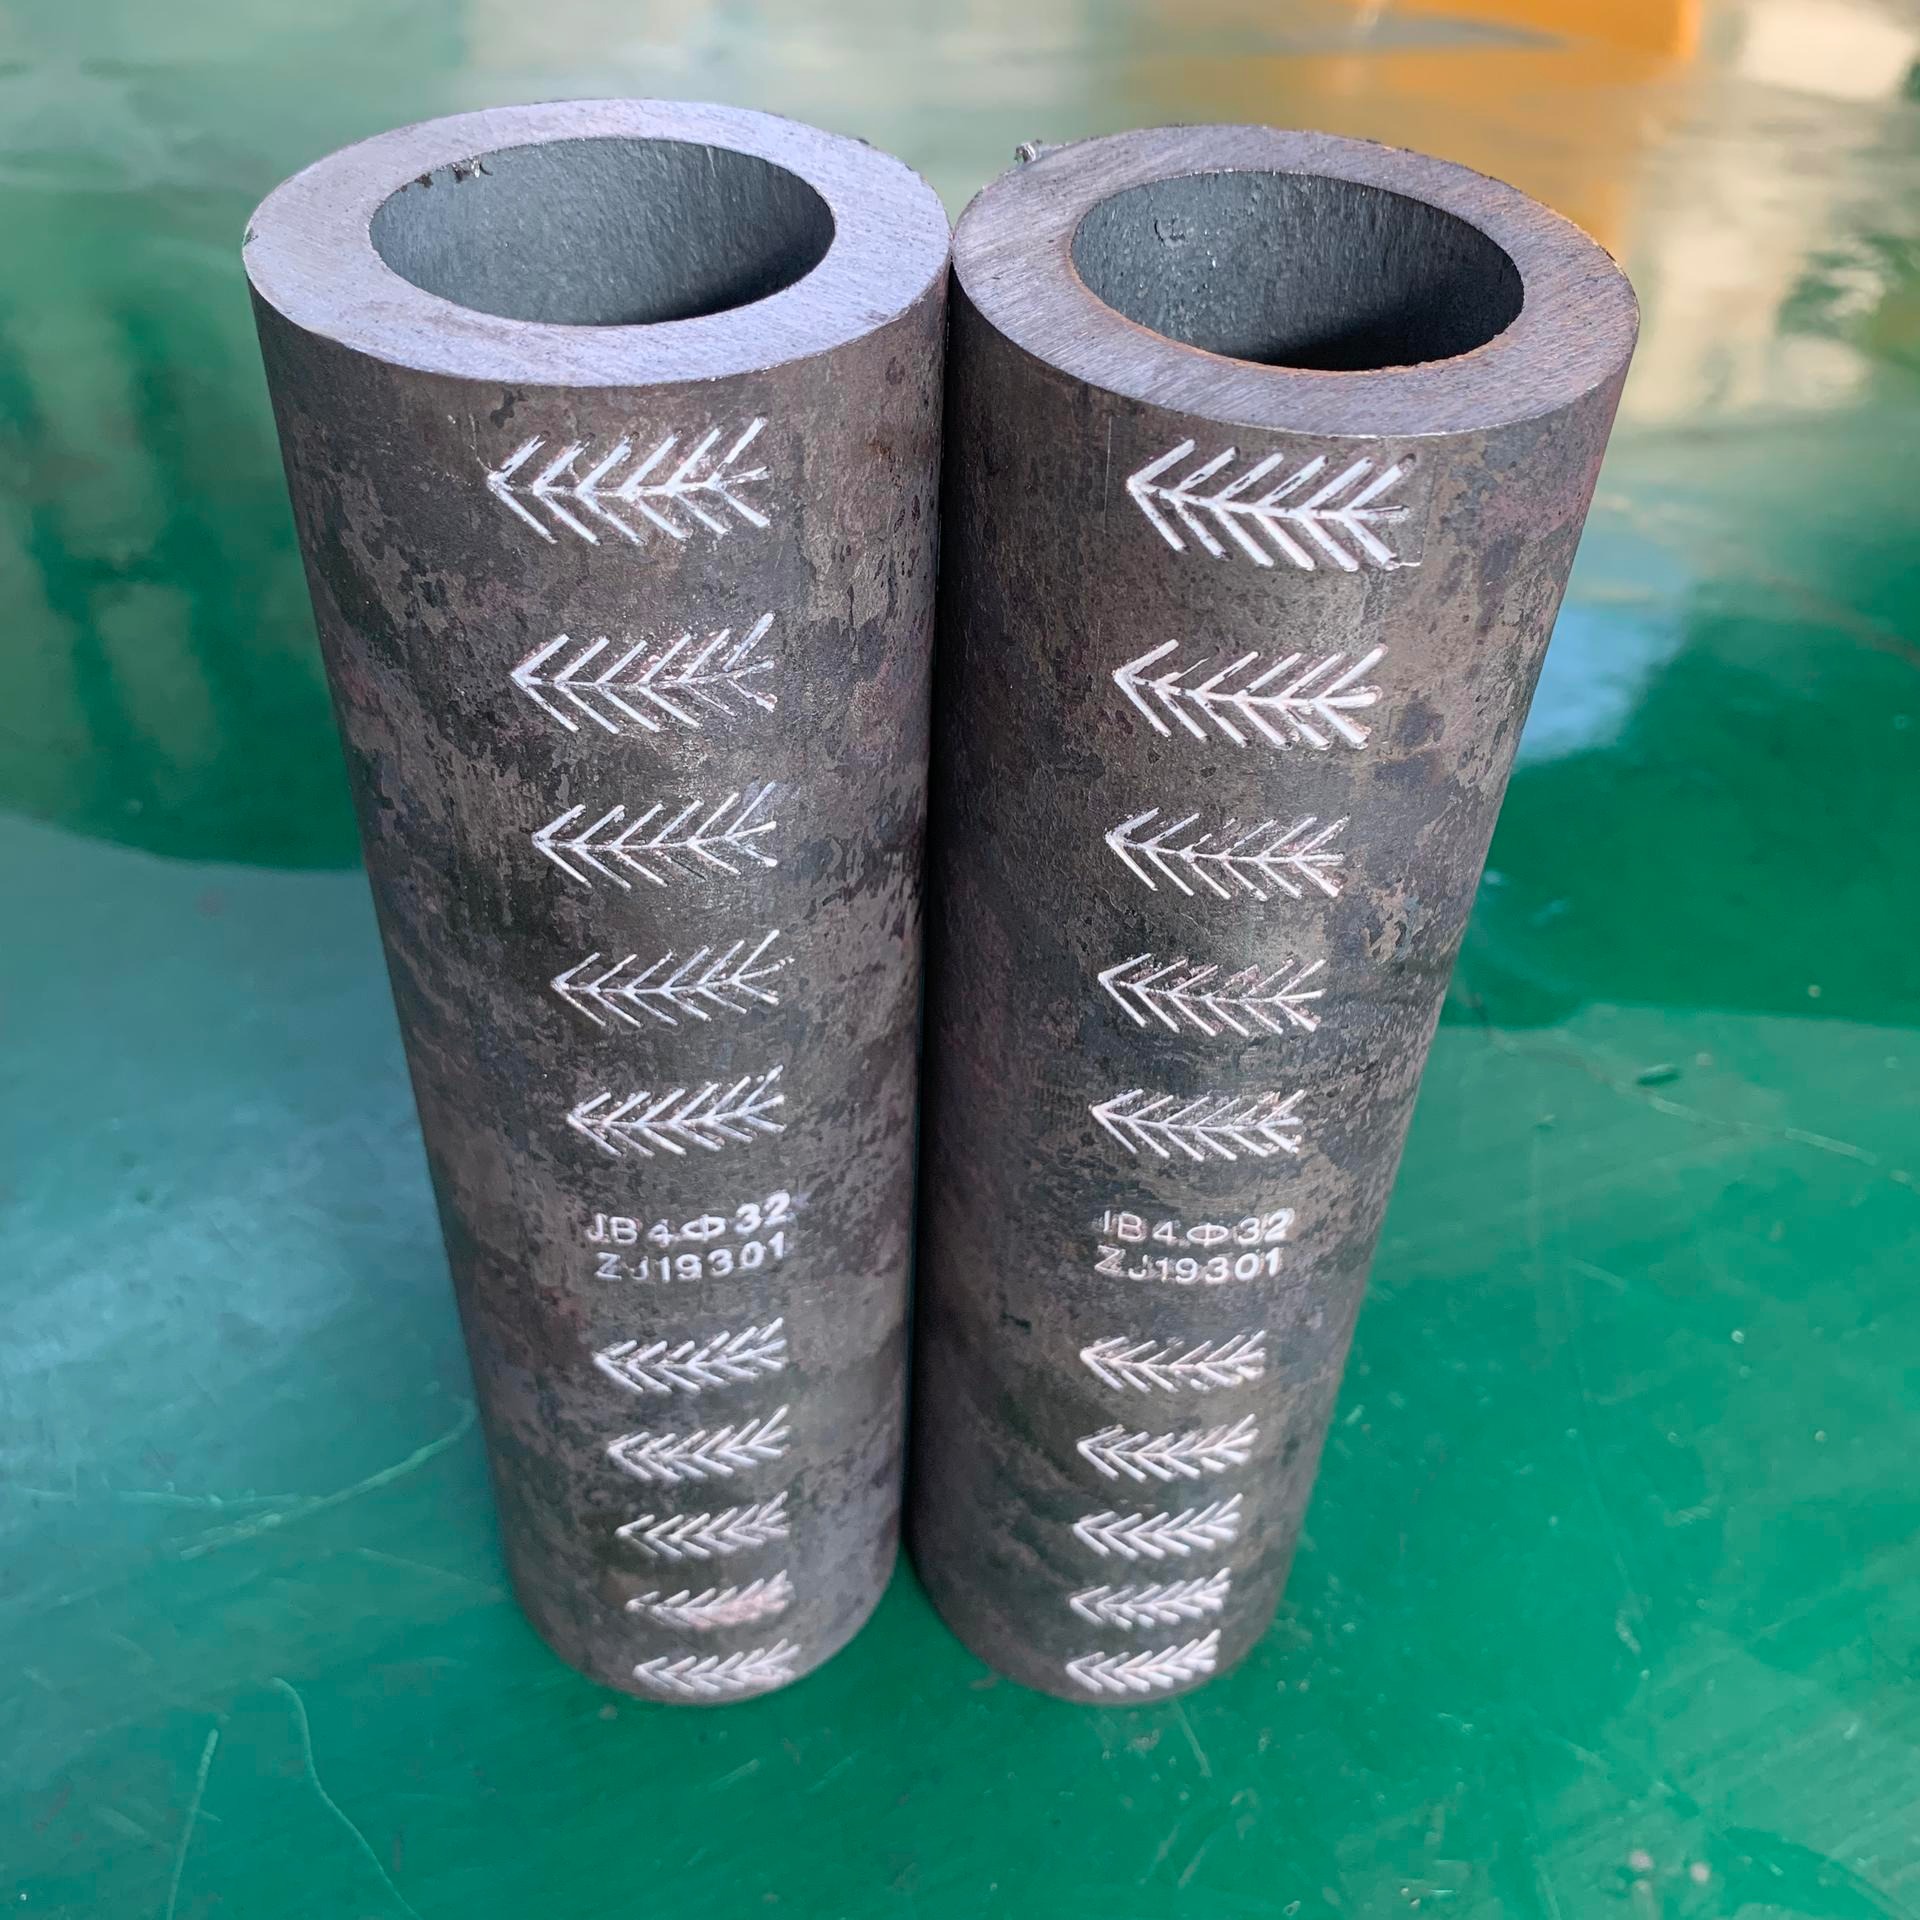
钢筋套筒冷挤压工艺要点:1.施工时要正确掌握挤压工艺的三个参数:2.将钢筋插入套筒内,使钢套端面与钢筋伸入位置标记线对齐。3.按照钢套筒压痕位置标记,对正压模位置,并使压模运动方向与钢筋两纵肋所在的平面相垂直,保证更大压接面能在钢筋的横肋上。4.压接采用预先压接一半钢筋接头,然后吊运到作业部位,完成另一半钢筋接头,这样可以减少高空作业的难度,加快施工速...
钢筋套筒冷挤压工艺要点:
1.施工时要正确掌握挤压工艺的三个参数:
2.将钢筋插入套筒内,使钢套端面与钢筋伸入位置标记线对齐。
3.按照钢套筒压痕位置标记,对正压模位置,并使压模运动方向与钢筋两纵肋所在的平面相垂直,保证更大压接面能在钢筋的横肋上。
4.压接采用预先压接一半钢筋接头,然后吊运到作业部位,完成另一半钢筋接头,这样可以减少高空作业的难度,加快施工速度。
钢筋连接采用冷挤压连接新工艺准备工作:
1.进行操作人员的培训,经考试合格后方准上岗,无操作证者不准施工。
2.根据压接连接的钢筋直径、材料及选用的连接套筒,由计算并通过试验确定压接力与压接次数。
3.钢筋连接套筒运入施工现场后,应从加工的钢套筒中抽取5%进行检查验收,不合格者不准进场。
4.选择适宜的施工设备,同时应检查设备运行情况是否正常。
①压接顺序:要从中间逐道向两端压接;
②压接力:压接力的大小以钢套筒与钢筋紧密紧固为好,可按有关规定执行;
③压接道数:它直接关系到接头质量和施工速度,亦可按有关规定执行。
钢筋套筒冷挤压注意事项:
1.连接钢筋轴线应与钢筋套筒的轴线保持在一直线上,防止偏心和弯折。
2.连接质量必须按规范有关规定要求执行。
3.钢筋挤压连接,要求钢筋最小中心间距为90mm。
还有疑问?Still have questions?
我们的工程师乐意为您解答任何技术问题,提供选型与施工建议。Our engineers are happy to help with any technical questions。
联系我们 / Contact Us