冷挤压连接套筒实操工具清单:除了液压机,这 4 样东西不能少
不少施工队踩过同一个坑:花几万买了高配液压机,却因没选对辅助工具,导致钢筋接头出现 “压不实”“偏心” 问题,被质检打回返工。冷挤压连接的核心是 “均匀施压 + 精准定位”,液压机负责提供压力,而这 4 样工具才是确保压力用在 “刀刃上” 的关键 —— 少一样都可能出问题。
一、先避坑:别只盯着液压机,这些 “小工具” 才是接头合格的关键
不少施工队踩过同一个坑:花几万买了高配液压机,却因没选对辅助工具,导致钢筋接头出现 “压不实”“偏心” 问题,被质检打回返工。冷挤压连接的核心是 “均匀施压 + 精准定位”,液压机负责提供压力,而这 4 样工具才是确保压力用在 “刀刃上” 的关键 —— 少一样都可能出问题。
二、4 样必配工具:作用、选型、用法全说明
1. 挤压模具:套筒成型的 “定制模具”,错了直接报废
核心作用:通过与液压机配合,将套筒挤压变形,让套筒内壁与钢筋横肋紧密咬合,这是接头传力的关键,目前固力士已经出了一款一体成型的挤压模具。
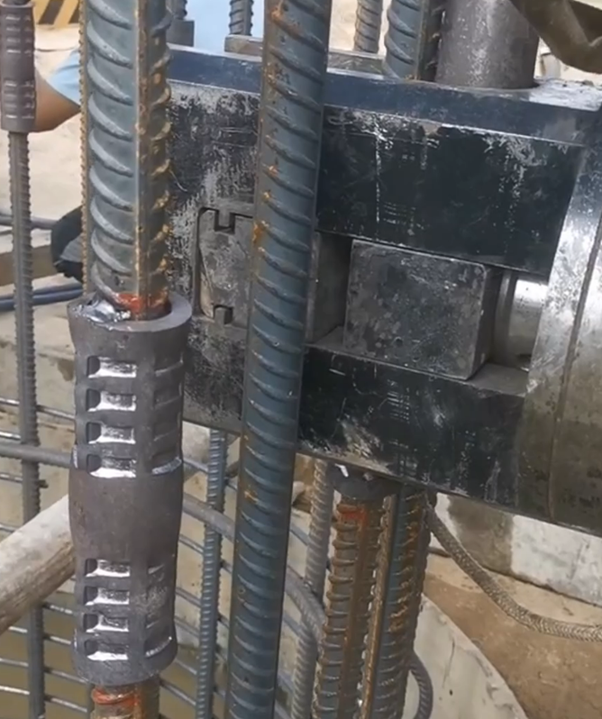
选型要点:必须 “套筒直径 + 钢筋规格” 双匹配!比如 Φ25 钢筋配 Φ25 套筒,就得用对应型号的模具,不能用 Φ28 的模具凑数(实测会导致挤压不充分,抗拉强度差 30%)。材质优先选铬钼合金钢,比普通碳钢耐磨 3 倍,压 300-500 个接头再检查磨损。
使用注意:每次开工前擦干净模具凹槽里的铁屑,发现凹槽有裂纹或边缘变钝,必须立即换 —— 曾见过工地用磨损模具,导致套筒挤压后出现 “鼓包”,后期拉拔试验直接断裂。
2. 钢筋定位卡具:解决 “钢筋错位” 的神器
核心作用:冷挤压时钢筋和套筒必须同轴,否则会出现 “偏心挤压”,接头受力不均。定位卡具能把钢筋固定在套筒中心,误差控制在 0.5mm 内。
选型要点:选可调节式的(适配 Φ16-Φ32 钢筋),比固定型号的实用。卡具内侧要有橡胶防滑垫,避免夹伤钢筋表面,同时固定更稳。
使用场景:尤其是高空作业或水平钢筋连接时,手扶钢筋容易晃,套上卡具后,一人就能操作液压机,效率提升 50%。
3. 压力监测仪表:避免 “凭感觉施压” 的隐患
核心作用:液压机的压力表可能有误差,单独的压力监测仪表能二次校准,确保挤压压力符合规范(比如 Φ25 钢筋冷挤压,压力需达到 32-35MPa)。
选型要点:量程选 0-60MPa 的(覆盖大部分冷挤压需求),精度要 0.5 级(比普通压力表准 2 倍),且必须有计量检定证书,每半年校准一次。
避坑提醒:别图省事省掉这步!曾有工地靠液压机压力表读数,实际压力比标准低 5MPa,300 个接头全部返工,损失 2 万多。
4. 防锈润滑脂:延长模具寿命 + 减少挤压阻力
核心作用:涂抹在模具凹槽和套筒外壁,一是减少模具与套筒的摩擦,让挤压更顺畅;二是防止模具生锈,尤其是在潮湿环境施工(比如地下车库)。
选型要点:必须选 “工业级极压润滑脂”,不能用普通黄油(普通黄油高温下会融化,反而粘住铁屑)。优先选防锈型,能在套筒表面形成保护膜。
用量控制:每次用毛刷涂薄薄一层即可,涂多了会粘灰,反而影响挤压效果。
三、工具搭配实操技巧:1 套流程少出错
1. 施工前:定位卡具固定钢筋 + 套筒→模具涂润滑脂→安装模具→校准压力仪表;
2. 挤压中:先压套筒中间位置,再向两端挤压(避免套筒两端受力不均),同时看监测仪表,压力达标后保持 3 秒再卸压;
3. 施工后:用脱模撬棍分离模具→清理模具铁屑→给仪表归零。
四、最后提醒:工具保养比买新的更重要
每天施工结束后,模具要擦干净涂润滑脂,压力仪表罩好防尘套,定位卡具的防滑垫定期检查是否老化 —— 好好保养,这些工具能用 2-3 年,比频繁换工具省不少钱。
还有疑问?Still have questions?
我们的工程师乐意为您解答任何技术问题,提供选型与施工建议。Our engineers are happy to help with any technical questions。
联系我们 / Contact Us