全自动钢筋滚丝机不进丝?5 步排查法帮你快速解决
全自动滚丝机突然 “罢工” 不进丝,轻则拖慢钢筋加工效率,重则延误工期。这类故障多是细节问题叠加导致,掌握科学排查逻辑,10 分钟就能定位症结,避免盲目拆机伤设备。
全自动滚丝机突然 “罢工” 不进丝,轻则拖慢钢筋加工效率,重则延误工期。这类故障多是细节问题叠加导致,掌握科学排查逻辑,10 分钟就能定位症结,避免盲目拆机伤设备。
滚扎(滚压)系统:“牙齿” 出问题难进料
-
方向反了:滚扎(滚压)头正反转开关接反,与钢筋进给方向抵触;
-
规格不搭:滚丝轮、定位套尺寸和钢筋直径不匹配(如 Φ25 轮加工 Φ20 钢筋);
-
部件损耗:滚轮齿纹磨损超 0.3mm、定位套开裂,破坏螺纹成型。
动力系统:“心脏” 乏力转不动
-
电源缺相:三相电少一相,电机扭矩不足(看控制箱指示灯是否全亮);
-
电路接触差:热保护器跳闸未复位、接线端子氧化,电流不稳;
-
电机故障:轴承缺油、线圈破损,启动有异响或转速慢;
-
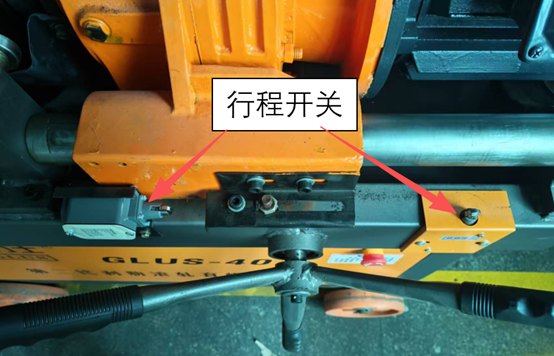
行程开关故障:当行程开关故障或损坏也可以让电机不工作。
调整误差:毫米偏差卡得死
-
垫片错位:滚丝轮垫片顺序颠倒,轴向压力不均;
-
中心高不对:工件与滚轧轮中心高偏差超 0.5mm,钢筋偏斜卡阻;
-
进给卡顿:丝杆螺母缺润滑、导轨磨损,手动进给阻力大。
材料缺陷:源头没处理好
-
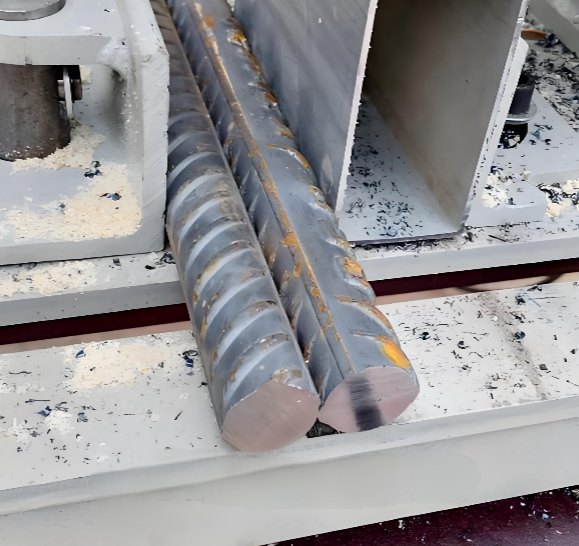
端头不合格:切口歪斜(垂直度>2°)、有毛刺,无法正常导入;
-
表面脏污:油污、铁锈多,滚轮与钢筋打滑;
-
超规格加工:强行加工比设备额定大的钢筋(如 Φ32 机型加工 Φ36)。
快速初检
-
看控制箱:电源灯全亮、热保护器未弹出;
-
试进给:断电转手柄,感受是否顺畅;
-
部件损耗查钢筋:切口平整吗?毛刺、铁锈磨掉没。
机头检测
-
对规格:滚丝轮滚轧范围与钢筋规格要匹配;
-
看转向:通电点动,滚压头转向符合箭头标识;
-
查部件:卸机头,看定位套顺序、滚轮齿纹磨损。
电气诊断
-
测电压:万用表查三相电压是否均衡(单相 220V±10%);
-
查线路:蜂鸣档测启动按钮、继电器通断;
-
试电机:单独通电,空载正常但带载无力需修电机。
-
测行程开关:接通设备电源,手动触发待测试的行程开关,观察设备是否按设计动作运行(如进给停止),重复 2 次,响应一致则正常。
精度校准
-
调中心高:用高度规测,偏差≤0.2mm;
-
复位垫片:按说明书装垫片,拧紧螺母让三滚轮贴合;
-
加润滑:丝杆、导轨涂高温锂基脂,往复进给 5 次。
材料预处理
-
规范切口:无齿锯下料,平面度误差≤1mm,不用气割;
-
清表面:钢丝刷除杂质,油污用丙酮擦;
-
做首件:每批先加工 1 根,用环规、通止规验精度。
日常维护
-
每班吹铁屑、擦导轨;每周给丝杆、轴承加润滑油;每月紧螺栓、测急停开关。
易损件更换
-
滚丝轮用 800-1000 次换,定位套用 6-12 个月换,继电器启停 20 万次换。
操作规范
-
不超规格加工,用 5-8% 浓度乳化液,停机先退刀再断电。
总结
不进丝是机械、电气、材料多系统问题的表象,按 “初检 – 检测 – 校准 – 预处理 – 保养” 流程,既能快速修故障,又能减少后续问题。70% 的故障源于操作和保养不到位,掌握这些方法,比光等维修更高效。
关注【固力士】,下次再遇到设备问题,不用慌!干货直接查,省时又省钱
关注一下,更多精彩等着你!
戳这里,我们在这
还有疑问?Still have questions?
我们的工程师乐意为您解答任何技术问题,提供选型与施工建议。Our engineers are happy to help with any technical questions。
联系我们 / Contact Us