钢筋连接怕返工?按这 6 步做镦粗直螺纹连接,合格率轻松超 99%
在高层建筑、桥梁、地铁等工程里,大直径钢筋(≥Φ16)的连接是重中之重 —— 既要够结实,又要够高效。今天就带大家吃透镦粗直螺纹连接工艺,从原理到实操,再到避坑要点,一篇讲透!
在高层建筑、桥梁、地铁等工程里,大直径钢筋(≥Φ16)的连接是重中之重 —— 既要够结实,又要够高效。今天就带大家吃透镦粗直螺纹连接工艺,从原理到实操,再到避坑要点,一篇讲透!
一、先搞懂:这工艺为啥能 “强过母材”?
核心逻辑就 2 步,解决传统切削螺纹 “削弱钢筋” 的痛点:
冷镦粗增强
- 用液压设备挤压钢筋端部,让金属塑性变形,截面面积增大 10%~20%(比如 Φ25 钢筋镦粗后约 Φ30),提前 “补” 上后续螺纹加工的损耗;
直螺纹啮合
在镦粗后的端部加工高精度直螺纹,再用内螺纹套筒把两根钢筋拧紧,形成 “刚性连接”,最终强度≥钢筋本身。
二、实操全流程:6步搞定,每步都有“关键红线”
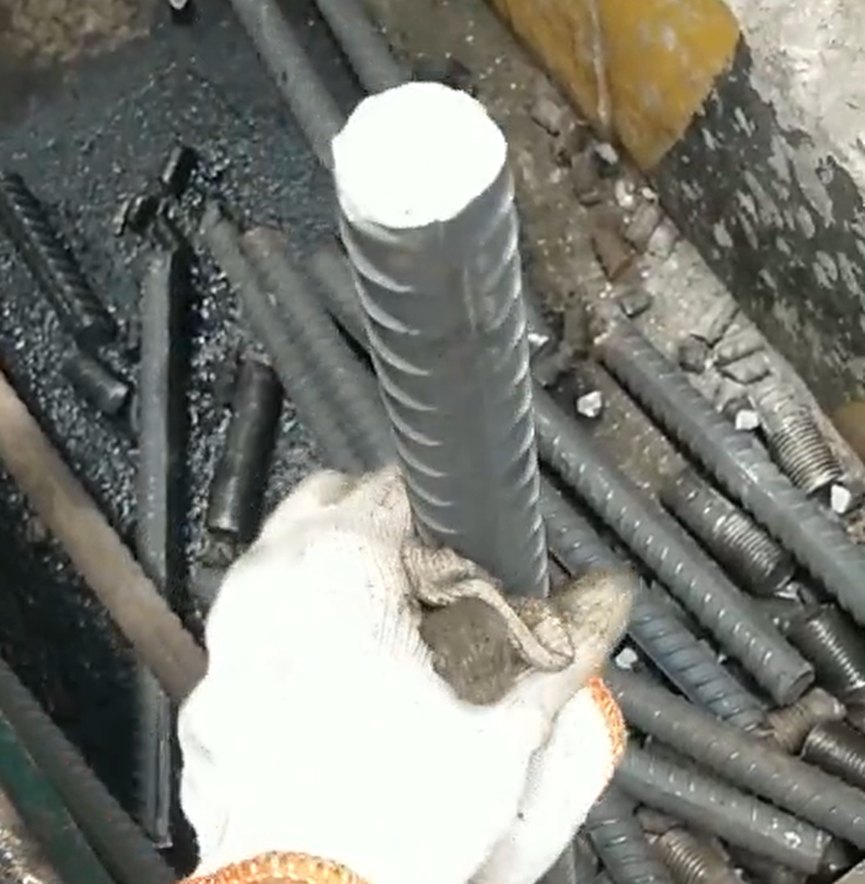
1、钢筋预处理:端面平,后续顺
-
操作:用砂轮锯 / 切断机切钢筋(禁止气割,会让端部脆化),然后清理锈迹、油污、毛刺;
-
关键提醒:端面垂直度偏差≤1°,歪了必须用砂轮磨平!
2、冷镦粗:压力和时间是关键
-
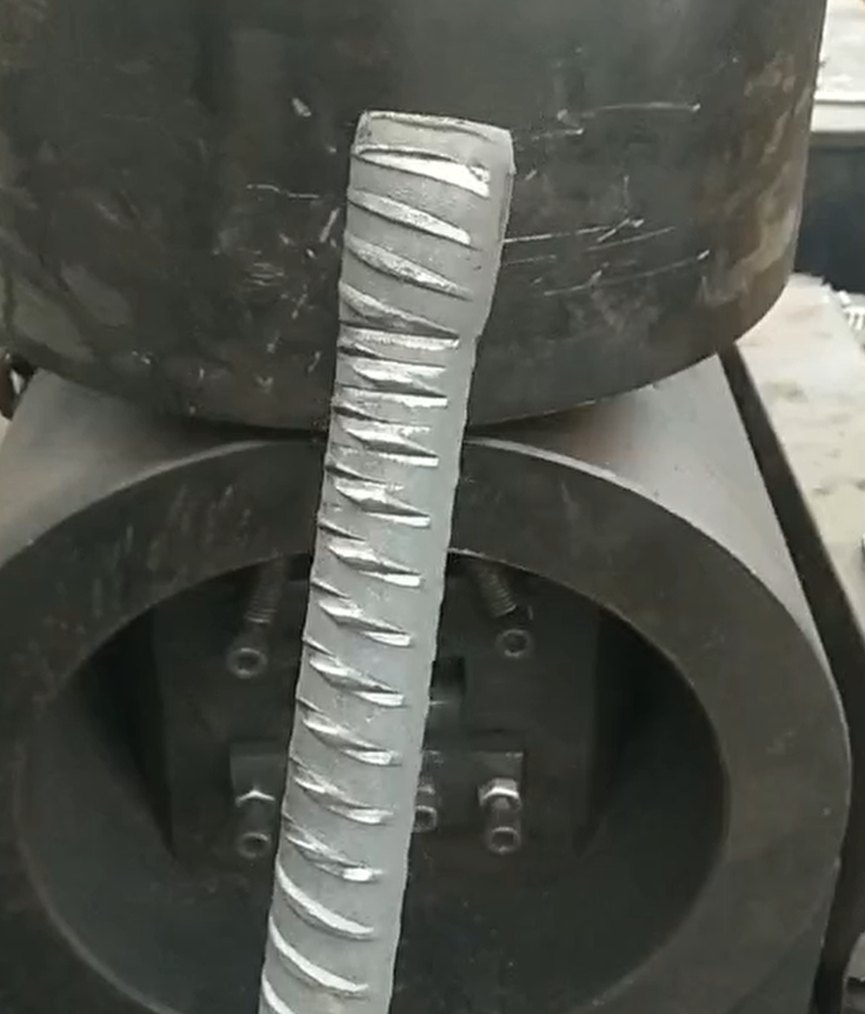
操作:把钢筋塞进镦粗机模具,按钢筋牌号 / 直径调压力(比如 HRB400Φ25 约 60~80MPa),保压 3~5 秒后卸压;
-
关键提醒:镦粗后直径要够(原直径 1.2~1.4 倍),表面不能有裂纹、凹陷!
3、加工直螺纹:精度决定连接质量
-
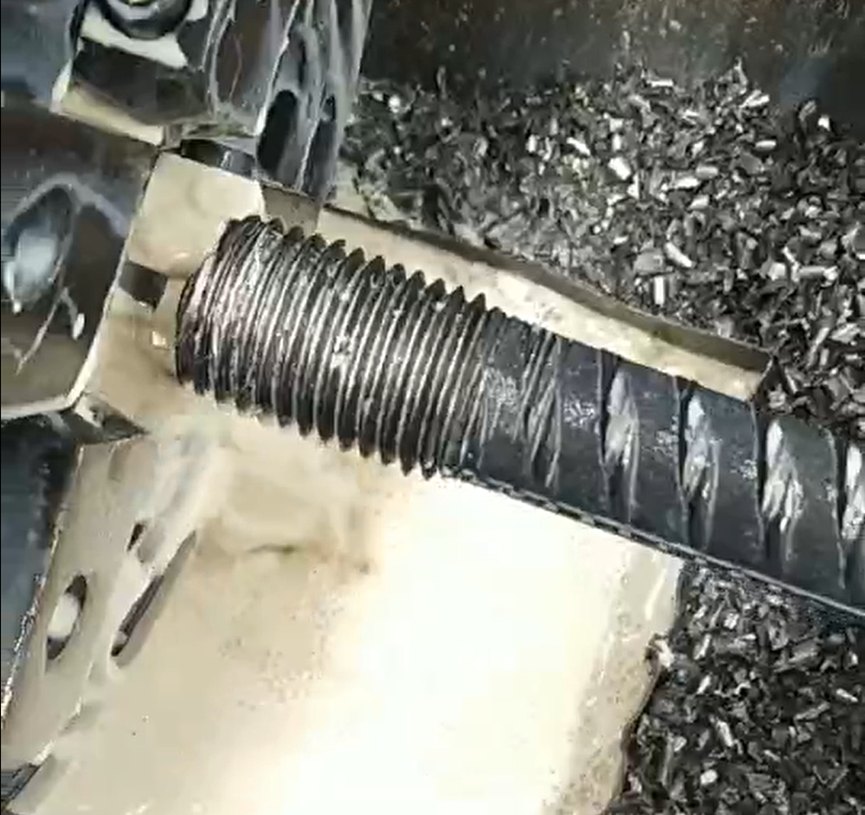
操作:用滚丝机(无屑)或套丝机(需清铁屑)加工螺纹;
-
关键提醒:用 “通规 + 止规” 验精度 —— 通规能全牙旋入,止规旋入深度≤3 牙(不合格直接报废)。
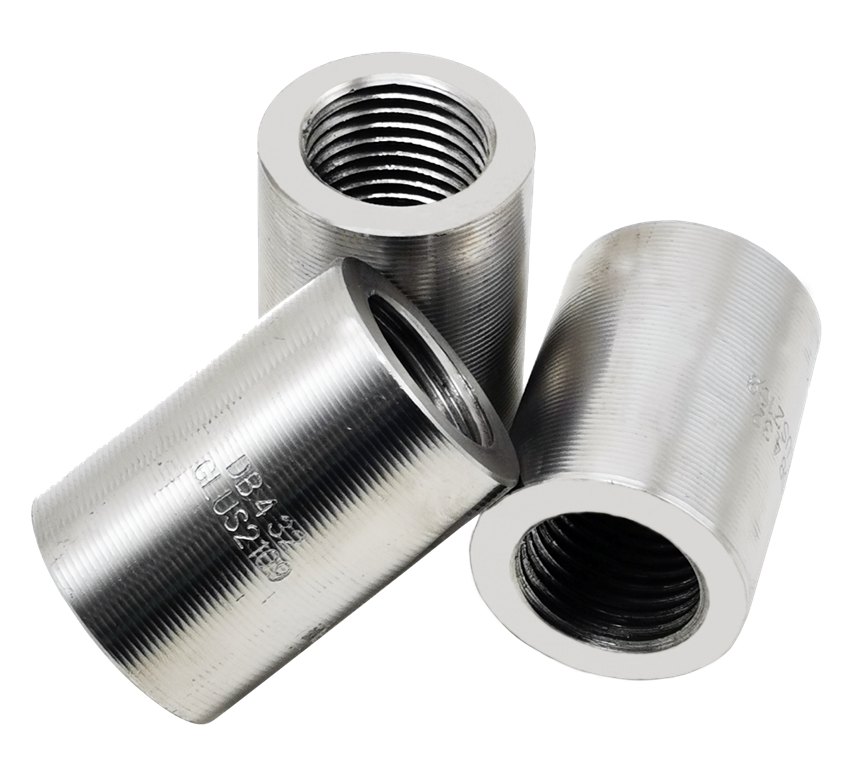
4、套筒准备:别用 “三无产品”
-
操作:选和钢筋匹配的套筒(材质多为 45 号钢),查出厂合格证 +检测报告;
-
关键提醒:套筒内壁螺纹无损伤,两端面平整,标识要清晰(写清钢筋直径、厂家)。
5、钢筋连接:扭矩扳手别省!
-
操作:
① 先把套筒旋入一根钢筋,贴紧台阶;
② 另一根钢筋对准旋入,手拧不动后换扭矩扳手;
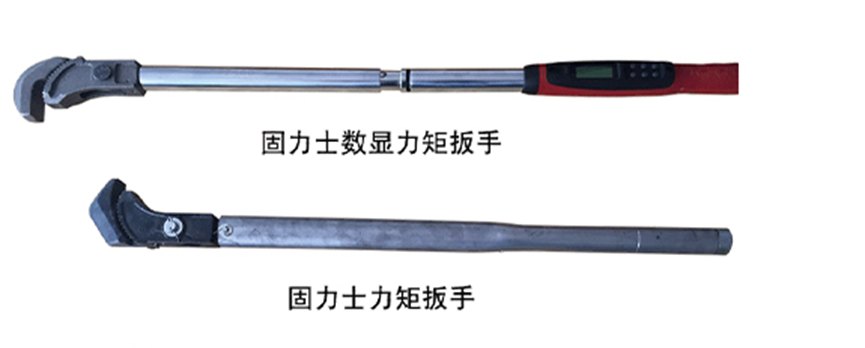
③ 按设计扭矩拧紧(比如 HRB400Φ25 需≥300N・m),最后在套筒两端做标记防松;
-
关键提醒:外露丝扣≤2 牙,禁止用普通扳手凭手感拧!
6、质量检验:3 项必查,不合格全返工
-
外观查:看外露丝扣、贴合度,无松动错位;
-
扭矩查:抽 10% 接头复拧,扭矩必须达标;
-
力学查:每 500 个接头为 1 批,抽 3 个做拉伸试验,抗拉强度≥钢筋母材标准值(不合格加倍复检,再不合格整批作废)。
三、优缺点直白说:适合才是最好的
✅ 核心优势
- 效率高:
– 单接头加工 + 连接仅 1~3 分钟,比焊接快多了; - 高强度:
- 耐环境:
– -40℃~60℃、潮湿 / 高空都能用,不受钢筋材质影响; - 质量稳定:
– 靠设备参数控质量,人为误差小,合格率超 99%。
⚠️ 注意局限
-
设备贵:要镦粗机、滚丝机、扭矩扳手,初期投入大,适合规模化工程;
-
对钢筋挑:端部弯曲、锈蚀严重的要先矫正清理,不然影响加工;
-
小直径不划算:Φ14 及以下钢筋,用绑扎或电渣压力焊更省钱。
四、谁该用?适用场景清单
按《钢筋机械连接技术规程》(JGJ107)要求,这些情况优先选:
- 钢筋直径:Φ16~Φ50(HRB400/500、HRBF400/500 等热轧带肋钢筋);
- 结构类型:框架柱、框架梁、剪力墙、桥梁承台、桩基(承受动荷载 / 高应力的部位);
- 不可转动钢筋的场合:
- 钢筋笼对接、狭小空间施工(如地下结构、密集钢筋排列处)。
- 使用加长型或正反丝扣型套筒,适应转动困难或轴向调整需求。
- 环境:普通混凝土、抗震结构、低温(-40℃以上)、低腐蚀地下工程。
大家在工程里用过镦粗直螺纹连接吗?有没有遇到过螺纹精度不达标、扭矩不够的问题?评论区聊聊你的实操经验,一起避坑!
关注一下,更多精彩等着你!
固力士是一家集钢筋连接产品、设备的制造生产和技术施工服务为一体的企业
还有疑问?Still have questions?
我们的工程师乐意为您解答任何技术问题,提供选型与施工建议。Our engineers are happy to help with any technical questions。
联系我们 / Contact Us