工地钢筋丝头总不合格?滚丝机加工钢筋螺纹的 3 个 “坑”,避开就能一次过!
干钢筋加工的都知道,丝牙不完整、牙型不饱满,不仅过不了验收,还会直接影响梁柱节点的连接强度,返工起来又费钢筋又耽误工期,光想想头都大。
干钢筋加工的都知道,丝牙不完整、牙型不饱满,不仅过不了验收,还会直接影响梁柱节点的连接强度,返工起来又费钢筋又耽误工期,光想想头都大。
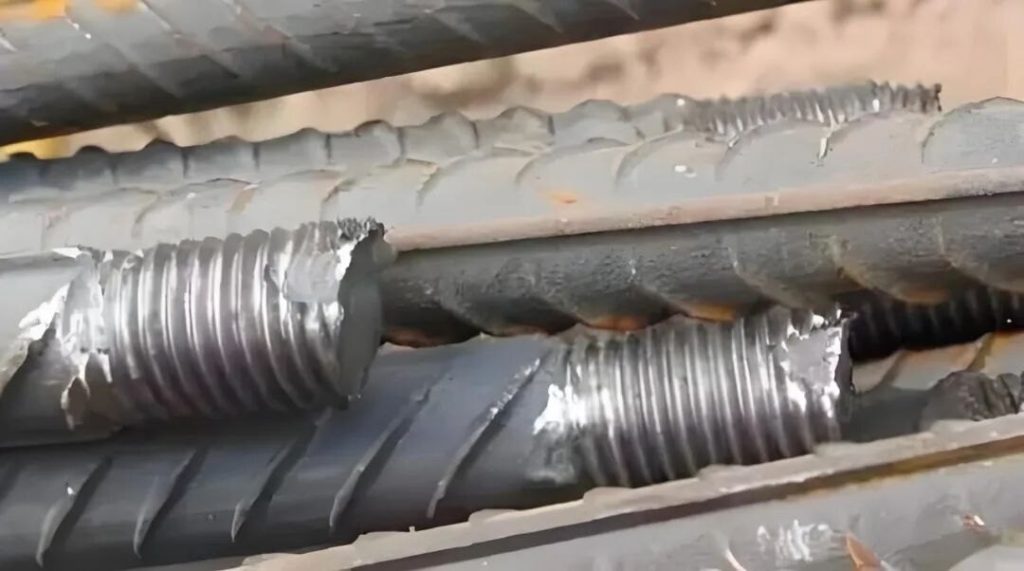
其实针对钢筋螺纹丝头的加工,滚丝机出问题的根源特别集中。今天就结合工地常见的 HRB400E、HRB500E 钢筋加工场景,把丝牙不完整的排查方法讲透,照着做,丝头合格率能直接拉满!
钢筋滚丝轮和普通金属加工的不一样,它得适配钢筋的带肋结构和强度,这是丝头成型的关键。
工地常见问题 & 判断法
-
滚丝轮规格 “不对口”:拿 HRB400E 直径 25mm 的钢筋举例,要是用了 20mm 的滚丝轮,加工出来的丝牙要么挤爆,要么缺牙,根本卡不进套筒。
-
滚丝轮磨废了:看两个地方 —— 一是丝头表面有 “断牙”,比如每圈牙都缺一小块;二是滚丝轮齿槽里全是烧结的钢筋碎屑,用手摸齿顶发钝,这时候再加工,丝牙肯定不完整。
解决 & 避坑技巧
-
换轮先对型号:滚丝轮包装上会标 “适配钢筋直径 + 螺纹类型”,比如 “Φ20-22mm 直螺纹”,必须和加工钢筋一一对应,别图省事混用。
-
磨损就换别将就:钢筋硬度高(HRB400E 硬度通常在 HRC20-25),滚丝轮磨损快,一般加工 500-800 根钢筋就得检查,发现断齿、钝边立刻换,别等整批丝头报废才心疼。
-
记得通冷却液:加工钢筋时一定要开冷却泵,用钢筋滚丝专用冷却液(别用机油代替),既能降温防滚丝轮烧结,又能减少铁屑卡齿,丝头还光滑。
偏心轴变形 / 断裂:
-
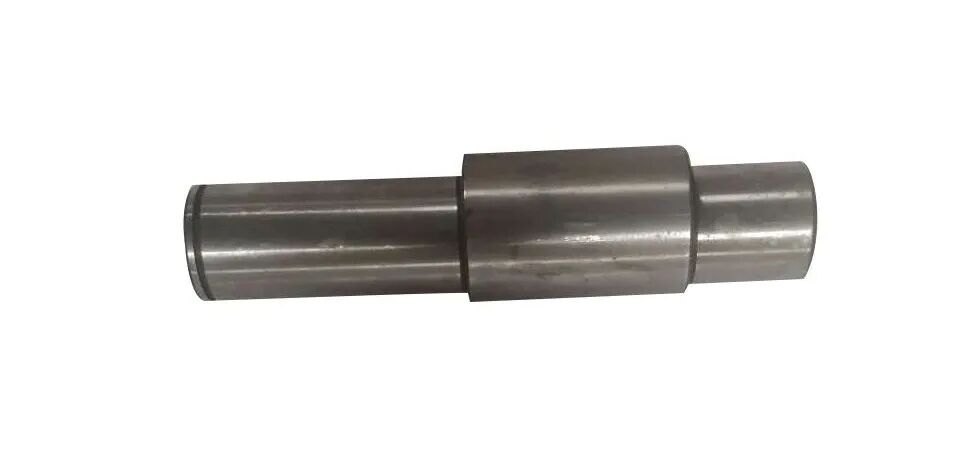
偏心轴堪称滚丝轮传动的 “心脏” 部件,它的状态直接决定了滚丝轮的定位精准度。一旦偏心轴发生变形,原本应该平稳转动的滚丝轮就像一个喝醉的舞者,出现定位偏差。在滚压过程中,受力变得不均匀,一边压力大,一边压力小。压力大的地方,螺纹被过度挤压,牙底就会过深;压力小的地方,螺纹挤压不足,就会出现缺牙或者牙顶扁平的情况。要是偏心轴不幸断裂,那滚丝轮就彻底 “失控” 了,丝牙不完整也就成了必然。
-
解决方法:当发现丝牙不完整,怀疑是偏心轴出问题时,首先要做的就是停机。接着,小心地拆卸滚丝轮组件,然后,用肉眼仔细观察偏心轴,看看是否有弯曲变形的痕迹,是否存在裂纹或者已经断裂。这一步很关键,任何细微的异常都可能是问题的根源。为了更精确地检测,我们还可以使用千分表,它就像一个超级精准的 “尺子”,用来检测轴体径向跳动误差。一旦误差超过 0.05mm ,就说明偏心轴已经无法正常工作,必须立即更换原厂同规格偏心轴,只有这样,才能保证滚丝轮的定位精准,让螺纹加工重回正轨。
滚丝轮磨损 / 崩角:
-
滚丝轮就如同一位不知疲倦的工匠,长期的高负荷运转,会让它的 “牙齿”—— 齿纹逐渐磨损,甚至出现崩裂的情况。当滚丝轮的齿纹不再锋利,表面精度失效,就无法与钢筋完美啮合,就像两个配合不默契的搭档,在滚丝时,无法精准地塑造出完整的丝牙。严重磨损或破损的滚丝轮加工出来的钢筋丝牙,丝牙成型不完整是常态,很多时候只能无奈地被判定为废品,造成极大的浪费。
-
解决方法:观察滚丝轮齿面,看是否有被磨损出的沟槽,是否有崩角或者剥落的地方。这些都是滚丝轮 “受伤” 的信号。除了肉眼观察,还得借助通止规这个 “检测神器”,用它来检测滚压后的丝牙精度。如果通规不通过,说明螺纹尺寸过大;要是止规通过,那就意味着螺纹尺寸过小。一旦出现这种情况,就需要成对更换同型号滚丝轮。这里要特别注意,千万不能新旧滚丝轮混用,否则会导致精度偏差,就像两只不同尺码的鞋子穿在脚上,走路肯定不稳,同样,新旧滚丝轮混用,加工出来的丝牙精度也会大打折扣。
很多时候丝头不合格,不是滚丝机的问题,是钢筋没处理好就上机器了,尤其工地里钢筋加工环节多,很容易忽略细节。
工钢筋端部没切平:钢筋切断后端面斜着、有毛刺,装夹后中心不对齐,滚丝时一边牙深一边牙浅,甚至端部缺 1-2 圈牙。
-
解决:用钢筋切断机切平,端面和钢筋轴线垂直(误差不超过 1°),切完用角磨机磨掉毛刺。
钢筋没调直就加工:钢筋有弯曲(尤其是盘螺调直后局部弯),装夹到滚丝机上会 “晃”,丝牙会跟着歪,还会出现局部牙型不饱满。
-
解决:调直后的钢筋先校直,尤其是端部 30cm 范围内,保证直线度,再装夹。
钢筋直径 “超标” 或 “缩径”:比如 HRB400EΦ25 的钢筋,实际直径太粗(超过 25.4mm),滚丝轮挤不动会断牙;太细(低于 24.6mm),丝牙会 “瘦”,和套筒咬合不紧。
-
解决:加工前用卡尺量钢筋直径,在规范允许范围内再上机(参考 JGJ107 规范,Φ25 钢筋直径允许偏差 ±0.4mm)。
最后说句工地实在话
钢筋丝头加工不是 “将就活”,JGJ107 规范里要求 “牙型饱满,无断牙、缺牙”,这不仅是验收要求,更是结构安全的底线。每天开工前花 5 分钟检查滚丝轮、切平钢筋端面,比返工几十根钢筋省事多了。
师傅们平时修滚丝机,还遇到过哪些 “奇葩故障”?欢迎在评论区留言,咱们一起交流解决办法~觉得有用的话,转发给钢筋班组的兄弟,让大家少走弯路,多省工!
关注【固力士】,下次再遇到设备问题,不用慌!干货直接查,省时又省钱
关注一下,更多精彩等着你!
戳这里,我们在这
还有疑问?Still have questions?
我们的工程师乐意为您解答任何技术问题,提供选型与施工建议。Our engineers are happy to help with any technical questions。
联系我们 / Contact Us