钢筋滚丝机出毛刺?别慌!4 大原因 + 对应解法,新手也能搞定
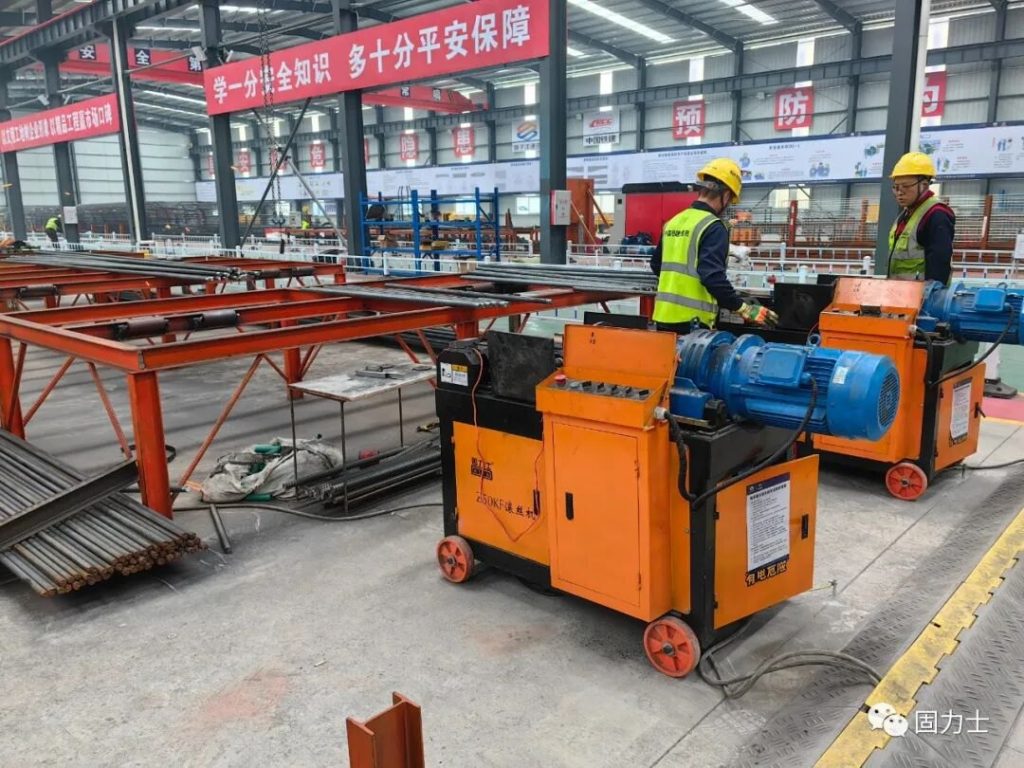
在钢筋加工现场,螺纹表面粗糙、带毛刺可不是小问题 —— 不仅拧套筒时卡壳,还会导致连接受力不均,甚至划伤工人手掌。其实这类问题不用靠 “老师傅凭感觉修”,找准根源就能快速解决,看完这篇你也能轻松应对!
在钢筋加工现场,螺纹表面粗糙、带毛刺可不是小问题 —— 不仅拧套筒时卡壳,还会导致连接受力不均,甚至划伤工人手掌。其实这类问题不用靠 “老师傅凭感觉修”,找准根源就能快速解决,看完这篇你也能轻松应对!
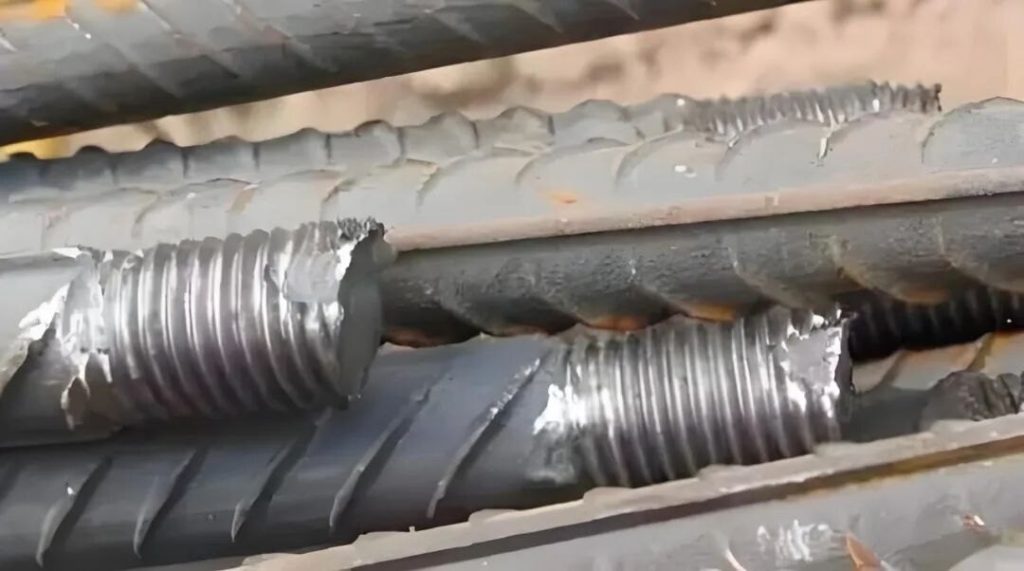
影响连接质量
毛刺会让钢筋与套筒无法紧密贴合,后期受力时容易出现松动,埋下结构安全隐患;
拖慢施工效率
粗糙螺纹拧套筒时阻力大,原本 10 秒能接好的钢筋,可能要反复调整半分钟;
增加安全风险
尖锐毛刺容易划破手套、划伤皮肤,尤其批量加工时,工人操作时需格外小心。
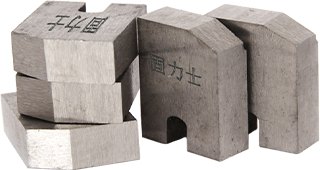
剥肋刀片
刃口磨损(缺口超 0.2mm)或安装歪斜,会导致钢筋表面剥肋不平整,后续滚丝自然带毛刺;
滚丝轮
刃口磨损(缺口超 0.2mm)或安装歪斜,会导致钢筋表面剥肋不平整,后续滚丝自然带毛刺;
钢筋装夹歪斜
与主轴轴线偏差超 1mm,滚丝时受力不均,一侧易产生毛刺;
铁屑没清干净
剥肋、滚丝后残留的铁屑卡在滚丝轮或夹具里,下次加工会 “蹭伤” 螺纹表面。
剥钢筋表面有氧化皮、锈迹(厚度超 0.1mm)
剥肋时无法完全去除,滚丝后会附着在螺纹上,显得粗糙;
钢筋硬度超差
过硬的钢筋会 “磨伤” 滚丝轮齿面,反让螺纹表面带毛刺。
润滑油脂型号不对
高温滚压时油膜破裂,金属摩擦增大,表面易起毛刺;
油量不足
滚丝轮或剥肋刀处没注够油,干磨导致螺纹表面粗糙。
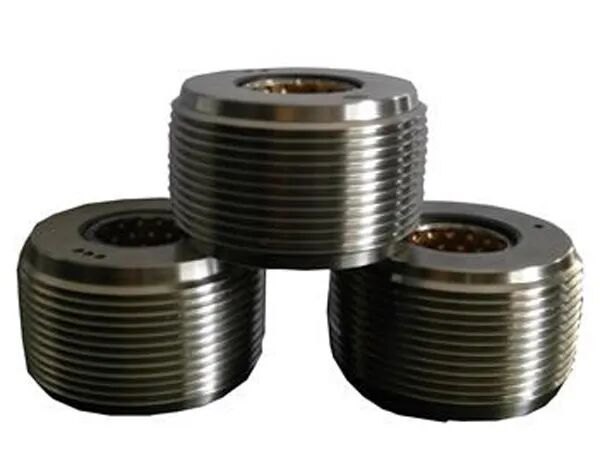
剥肋刀片
刃口崩缺、磨损超限时直接更换,安装时用直角尺校准,确保与钢筋轴线垂直;
滚丝轮
齿型磨平就换(建议选与钢筋规格匹配型号的滚丝轮轮),换前用酒精清理轮槽铁屑,机器加注足量的乳化油。
装夹
钢筋放入夹具后,用手晃动端头,位移超 0.5mm 就重新对齐,夹紧后再开机;
清铁屑
每加工 10 根钢筋,停机用毛刷清理滚丝轮、剥肋刀处铁屑,避免堆积。
除锈
生锈钢筋先用钢丝刷除锈,或用盐酸浸泡(浓度 15%,时间 5 分钟)后擦干;
选料
进场钢筋先测硬度,超 25HRC 的别用,优先选表面光滑、无氧化皮的新料。
换油
选用滚丝机专用乳化油,每次更换需根据适用情况(例如刚开始加是乳白色的,随着循环使用会由白变黑,当变黑时就可以更换了),每次换油前清理油箱杂质;
加油
开机时,出油管会像水管一样对着机头可喷出“乳化油”,可以起到润滑刀片、滚丝轮和冲洗碎屑的作用,加油时需要和清水比兑(例如第一次配可以参考150ml的油配200ml的水)。
开机前
摸一摸剥肋刀、滚丝轮刃口,有钝感或毛刺就换;滴几滴油在轮体上,确保润滑到位;
首件后
加工 1 根钢筋就检查螺纹表面,用手摸无刺感、目视无明显划痕,再批量生产。
你在加工时遇到过 “毛刺难题” 吗?是靠换刀解决的,还是调参数搞定的?评论区分享你的经验,让更多人少走弯路!
关注一下,更多精彩等着你!
戳这里,我们在这
还有疑问?Still have questions?
我们的工程师乐意为您解答任何技术问题,提供选型与施工建议。Our engineers are happy to help with any technical questions。
联系我们 / Contact Us