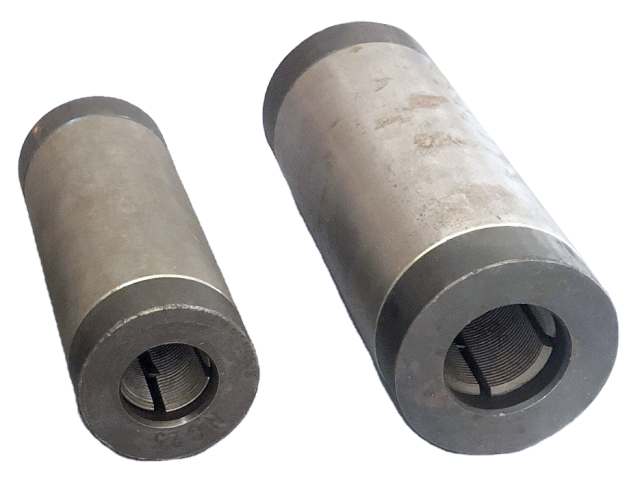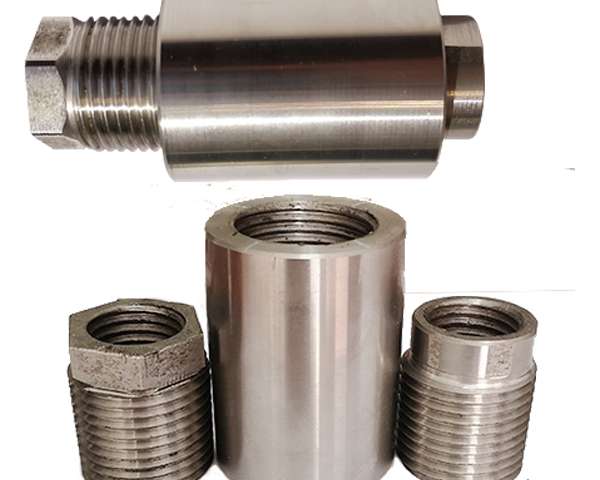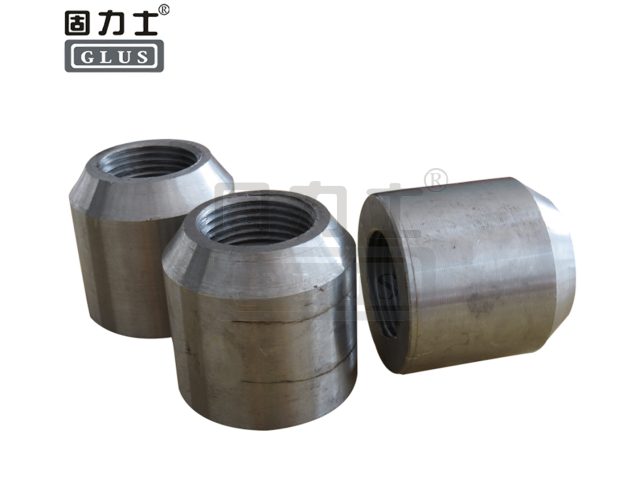
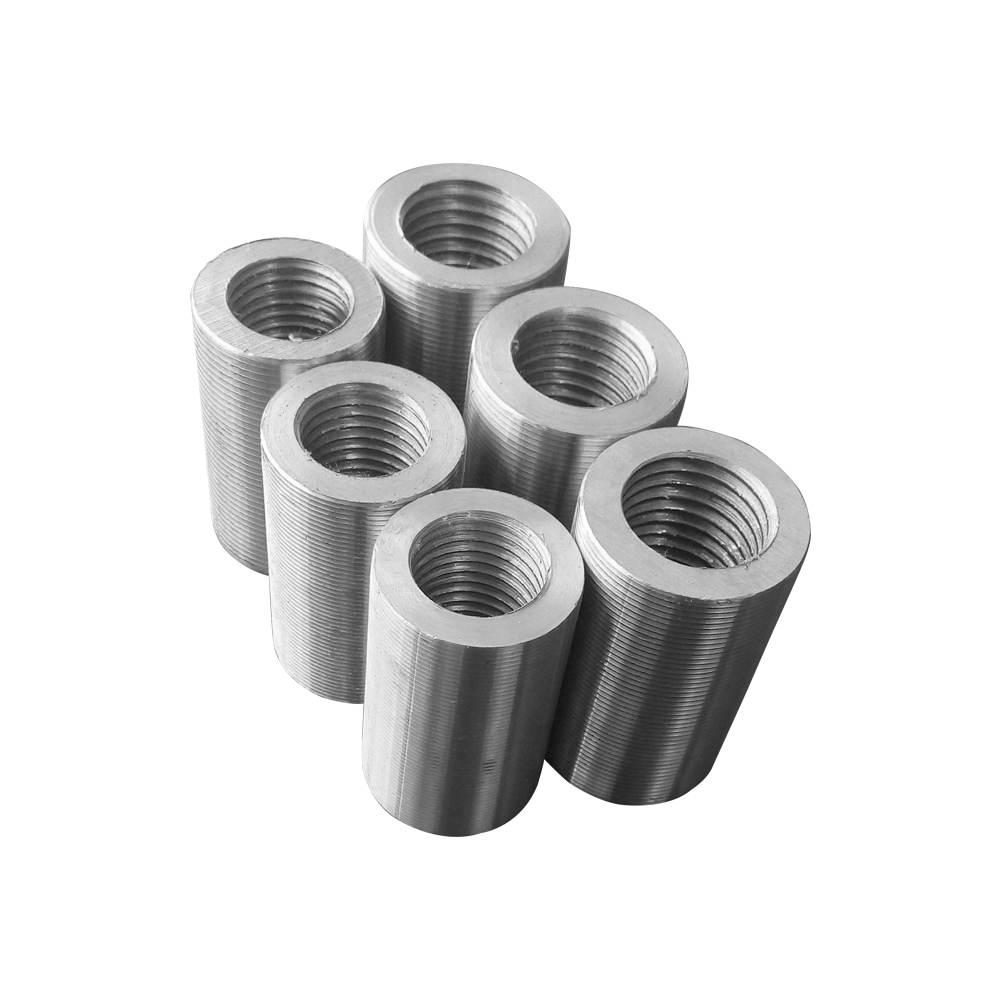
产品概述 / Overview
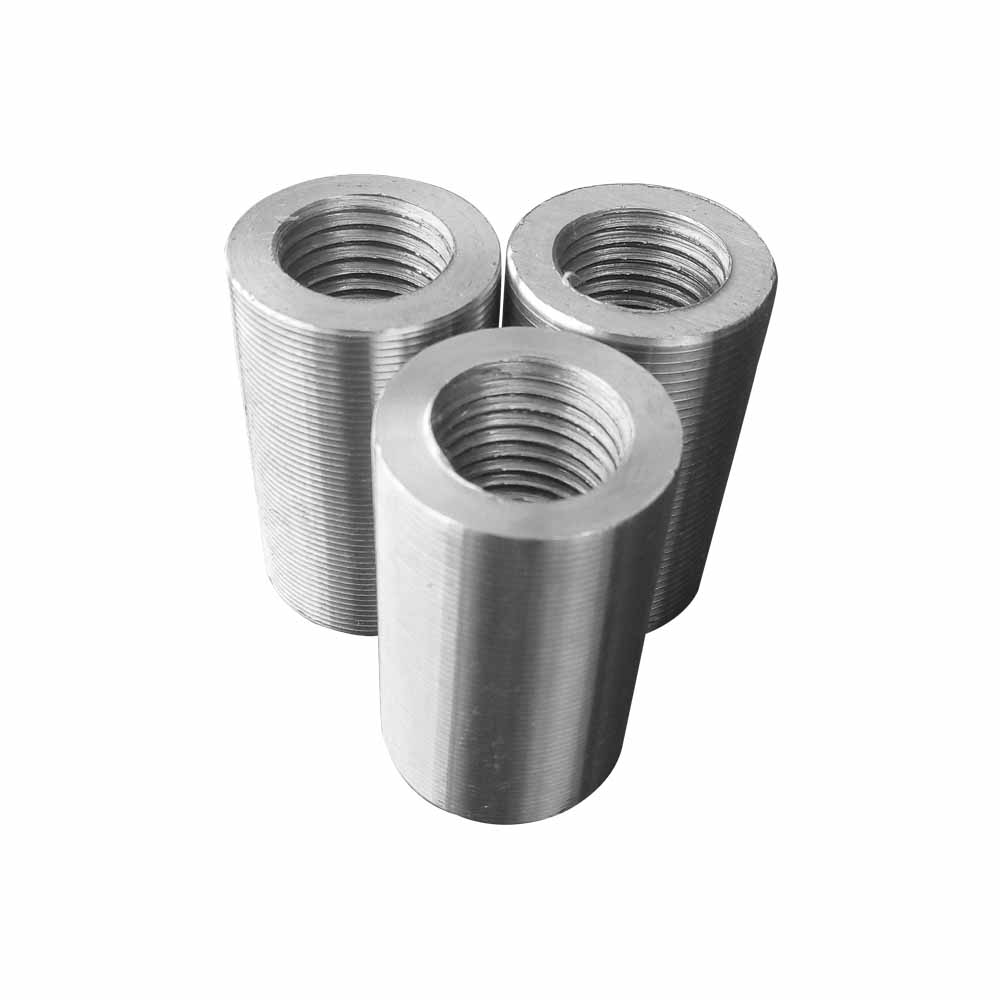
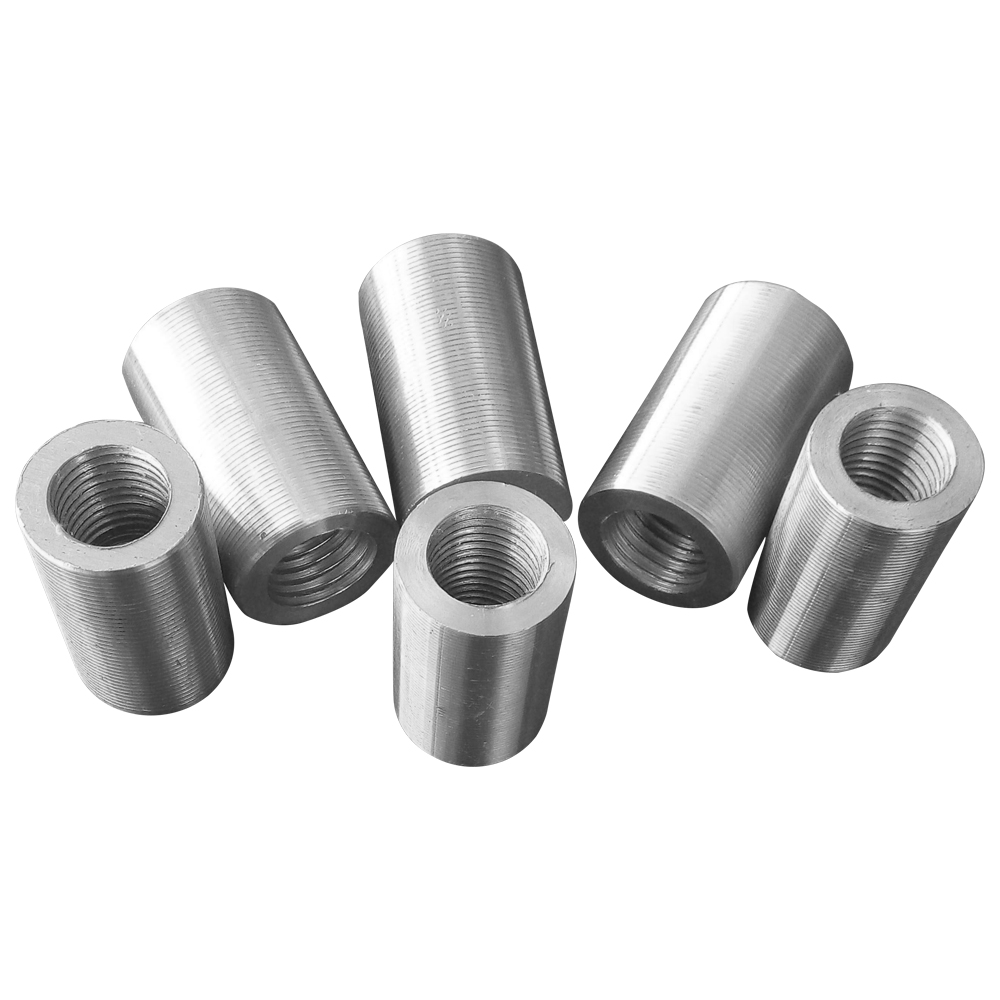
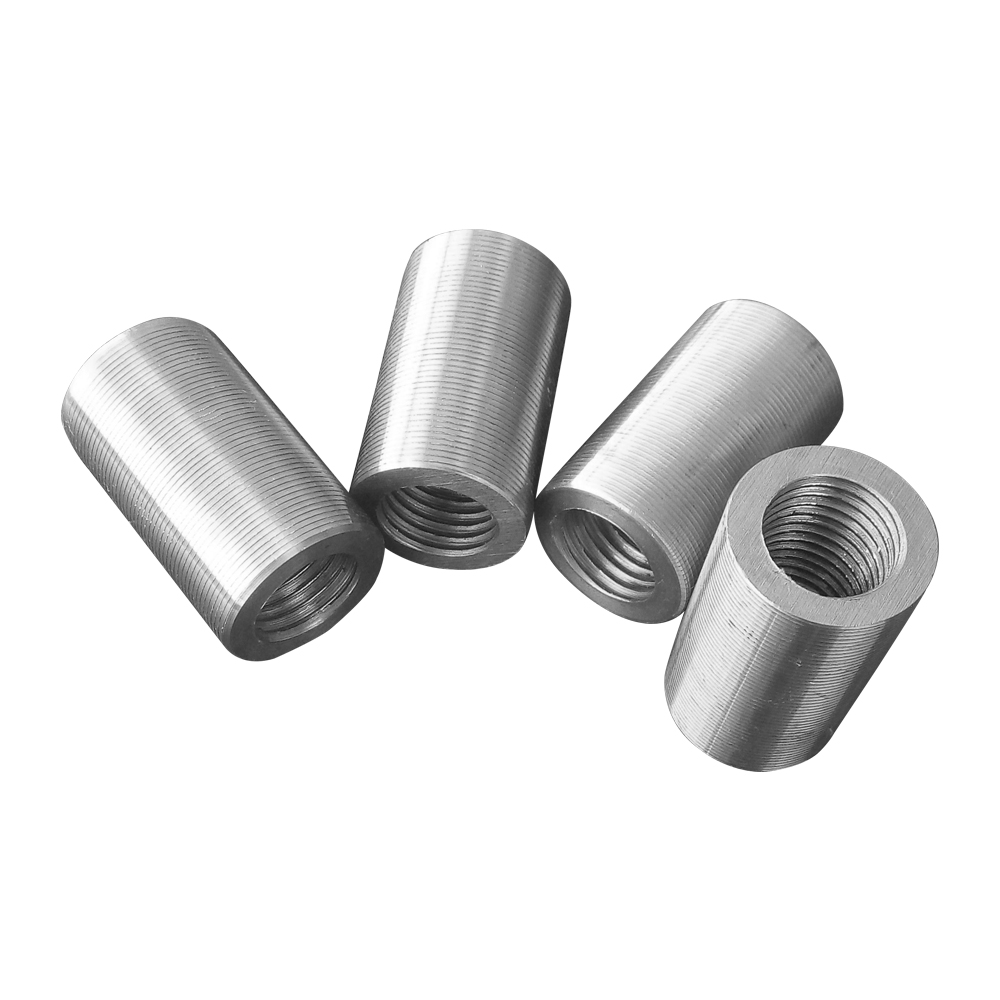
镦粗直螺纹套筒连接利用镦粗机先将钢筋端部镦粗,然后再利用专用机床对镦粗段进行套丝,通过钢筋端头特制的直螺纹和直螺纹套筒咬合形成整体的一种连接方式,常用于钢筋笼连接。
镦粗直螺纹套筒特点
- 镦粗段钢筋切削螺纹后所得截面积大于钢筋原截面积,即螺纹不削弱截面,从而确保接头强度大于钢筋母材强度。
- 施工连接时不用电、不用气、无明火作业,无漏电、空气污染问题;现场施工时,雨、雪、低温状态等均可施工,并适用于水下、易燃、超高等特殊施工环境。
生产流程
圆钢或无缝钢管入库 → 来料检验 → 材料锯切 → 剥皮 → 倒角 → 攻牙 → 打钢印 → 防锈处理 → 成品检验 → 包装 → 入库 → 发货。
规格参数 / Specifications
| 参数项目 | 规格与参数 |
|---|---|
| 材质 | 45# 碳结圆钢;45# 圆钢或冷轧精密无缝钢管(材料经过退火处理);特殊材料可定制 |
| 钢筋规格 | 20、22、25、28、32 mm |
| 套筒长度 | 对应上述规格依次为 50、55、60、65、70 mm(±1 mm) |
| 套筒外径 | 对应上述规格依次为 31.0、34.8、38.0、43.0、48.5 mm(±0.5 mm) |
| 螺距 | 20–22mm:3.0 mm;25–32mm:3.5 mm |
| 牙型角 | 60° |
| 接头性能等级 | Ⅰ级 |
| 安装扭矩 | 20mm:≥200;22–25mm:≥260;28–32mm:≥320 |
| 成品包装 | 成品套筒经过防锈油处理后用编织袋包装 |
| 执行标准 | JG/T 163-2013《钢筋机械连接用套筒》;JGJ 107-2016《钢筋机械连接技术规程》;化学成分符合 GB/T 699、GB/T 8162 的规定 |
安装施工 / Installation
现场镦粗直螺纹套筒连接工艺:
- 镦粗机液压过程
- 镦粗后滚丝牙过程
应用场景 / Applications
可以广泛用于各类工业与民用建筑中的钢筋混凝土结构工程。尤其适用于高层建筑、道路、桥梁、地铁、隧道、电站、水坝等对防爆、防震要求较高的建筑物和构筑物钢筋连接。
适用于梁、板、柱、基础中 φ20—φ32mm 的 HRB335、HRB400 级钢筋在任何部位、任何方向的同径、异径连接,也可用作钢筋预埋接头。
标准规范 / Standards
常见问题 / FAQ
镦粗直螺纹套筒的连接原理是什么?
先用镦粗机将钢筋端部镦粗,再对镦粗段加工直螺纹,最后通过套筒与钢筋端部螺纹咬合形成整体连接。
为什么镦粗型接头的强度更高?
镦粗段钢筋切削螺纹后的截面积仍大于钢筋原截面积,螺纹不削弱钢筋截面,从而保证接头强度大于钢筋母材强度。
产品支持哪些规格?
支持 20、22、25、28、32mm 规格,对应套筒长度依次为 50、55、60、65、70mm;对应安装扭矩依次为 ≥200、≥260、≥260、≥320、≥320。
镦粗型套筒适用于哪些施工环境?
施工时不用电、不用气、无明火作业,雨、雪、低温环境可施工,也适用于水下、易燃、超高等特殊施工环境。
产品采用什么材质并执行哪些标准?
采用 45# 碳结圆钢,或经过退火处理的 45# 圆钢、冷轧精密无缝钢管;执行 JG/T 163-2013 和 JGJ 107-2016,接头性能等级为 Ⅰ级。
资料下载 / Downloads
该栏目内容正在完善。如需产品参数、施工资料或选型建议,欢迎联系我们。